全自动包装机复合膜卷膜彩色印刷包装袋 从封口铝箔到包装辅助设备的全链解析
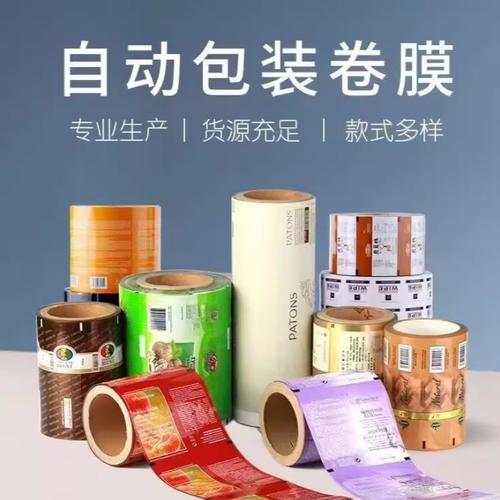
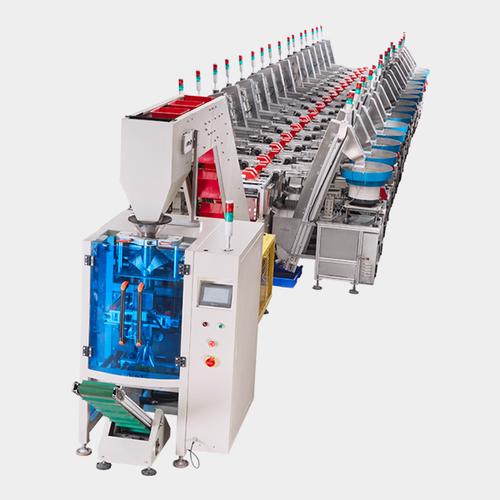
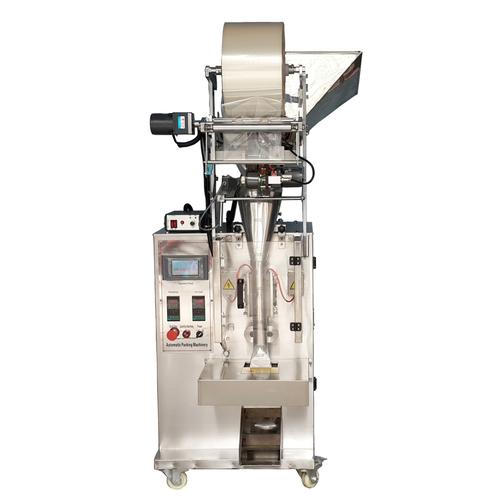
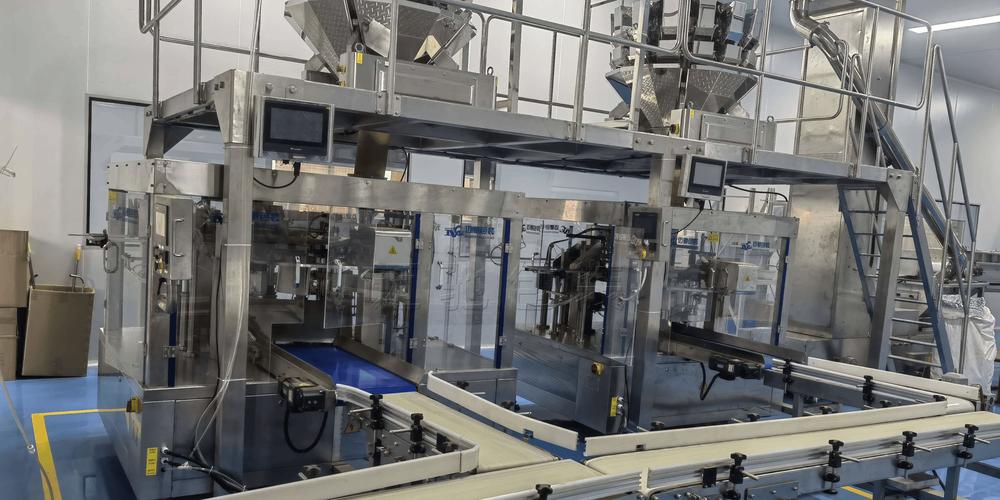
在现代工厂的生产线上,全自动包装机是确保产品密封、美观和延长保质期的核心设备。而决定包装效果与效率的,除了机器本身,更离不开耗材与辅助设备的精准匹配。本文将围绕“工厂定制全自动包装机复合膜卷膜彩色印刷包装袋卷膜复合封口铝箔包装辅助设备”这一核心主题,分层拆解各环节的功能与选型要点,帮助您构建高效、稳定、低损耗的包装体系。
一、全自动包装机:定制化是效率的起点
全自动包装机并非通用商品,而是需要根据物料特性(粉末、颗粒、液体、膏体)、袋型(三边封、四边封、背封、自立袋)、速度要求(30-120包/分钟)进行定制。工厂定制意味着:
- 机械结构适应卷膜宽度与走膜路径;
- 封口模具匹配复合膜的厚度与热封层材质;
- 下料系统精度对应克重误差;
- 控制系统可接入视觉检测和剔除装置。
如果您使用的卷膜或包装袋规格频繁更换,还需考虑快换封口器和伺服拉膜系统,以减少停机时间。
二、复合膜卷膜:印刷、阻隔与封口的三位一体
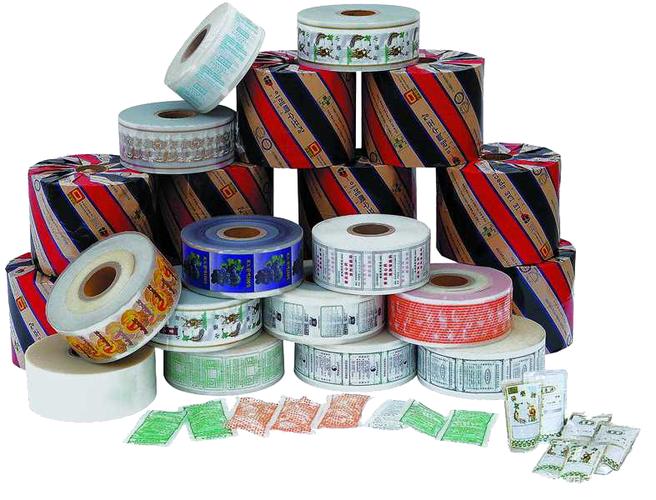
复合膜卷膜是自动包装机的主要耗材,通常由两层或以上薄膜通过胶粘剂复合而成。常见结构包括:
- 外层:PET或BOPP,用于彩色印刷和提供机械强度;
- 中层:铝箔(AL)、镀铝膜(VMPET)或尼龙(NY),提供阻氧、阻水、避光功能;
- 内层:CPP或PE,作为热封层,直接接触食品或药品。
工厂定制彩色印刷包装袋卷膜时,需要明确:
- 印刷色数与版费:通常凹版印刷,6-10色,小批量可选数码印刷;
- 卷膜方向与接头标识:避免包装机因接头处停机或产出废袋;
- 摩擦系数(COF):太高易卡膜,太低易跑偏;
- 热封温度窗口:与包装机热封刀匹配,避免虚封或焦化。
三、复合封口铝箔:精准控温封口的底层逻辑
提到铝箔,很多人只想到阻隔性。实际上,在自动包装机连续封口过程中,铝箔复合膜的热封是一个动态热传导过程。若封口层太薄或铝箔太厚,会出现封口不牢、铝箔断裂或封口处起皱。工厂定制时需确认:
- 铝箔厚度:通常7-9μm,厚度越高阻隔性越强但柔韧性下降;
- 热封层厚度:一般30-60μm,配合封口刀的压力与停留时间决定热封强度;
- 封口纹路:平纹封、网纹封、横纹封/竖纹封,影响剥离力与消费者撕开手感;
- 抗污染热封性:如果包装粉末或油性物料,夹料会降低封口强度,需要特种热封胶配方。
四、包装辅助设备:没人文提到的“良品率守护者”
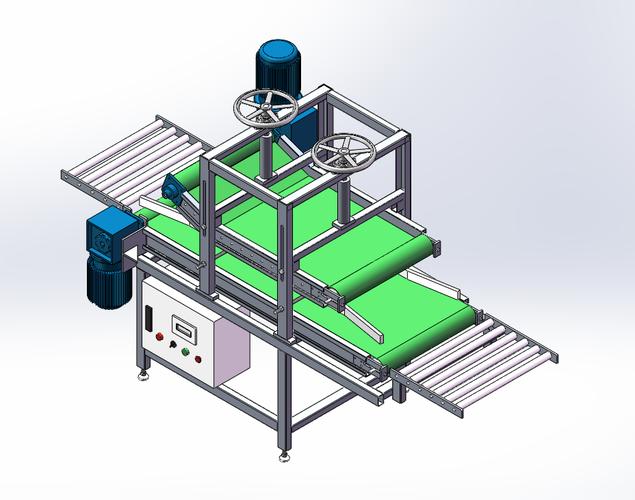
很多人只关注主机和耗材,却忽略了辅助设备才是持续稳定生产的关键。典型的包装辅助设备包括:
- 自动接膜机:减少换卷停机时间,可配合卷膜剩余量测厚传感器;
- 静电消除器:防止卷膜吸附粉尘或错位;
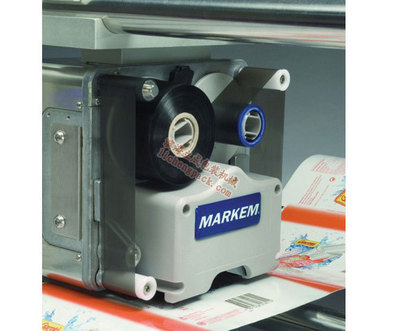
- 墨迹及污点视觉检测:联机剔除印刷疵点袋;
- 称重反馈系统:用于计量下料的实时补偿;
- 封口冷却与排气装置:减少封口气泡和收缩变形;
- 废边回收系统和张力控制器:保证复合膜不跑偏、不拉伸。
在一条500包/分钟的高速线上,一台被忽视的M型封口整形器可能导致数倍的产品损耗。
五、全栈选型方案:先匹配,后算账
要实现理想包装效果,不是马上一一采购最优的单品,而是做链路对齐:
1. 向内层/外层的热膨胀系数与包装机刀口保持一致;
2. 铝箔和高阻隔镀铝层的性能以货架期测试为依据,而非堆高参数;
3. 彩色印刷的残墨量和气味应针对包装设备低速或高速运行的加热变性评估。
建议顺序:机器厂家反馈推荐优先级的耗材技术指标 → 复合膜供应厂或包装厂联合优选配方打样测试 → 确定适合大批产的卷径和张力曲线 → 匹配满足换卷以及自动停机功能的辅助设备和视觉检测流程。
一门高效的匹配生意。工厂定制为逻辑源头,复合膜和彩色印刷袋定流量界面色彩和安全边界,封口铝箔与复合封口参数定安全窗,全维度的辅助设备做智能护航。想要做出零退货率、高效率和可逆追溯的外观合规卷膜板块工厂场景,设计时就把这五大构成作为一个系统去做测匹配。每条部分处理好并向上开放数据交换模块的包装辅机生态也就浑然自成。厂包装不再只是封紧卖出,而是用材触感与好看又耐温的全自动流转数字一体化流程,收获长效复购的终版答案。
如若转载,请注明出处:http://www.zylx2018.com/product/13.html
更新时间:2026-10-23 20:38:46